


Ved du mere om specifikationerne og dimensionerne for stålspunsvægge?
Fabrikspris JIS SY295 SY390 U-type varmvalsede stålplader

Produktoversigt
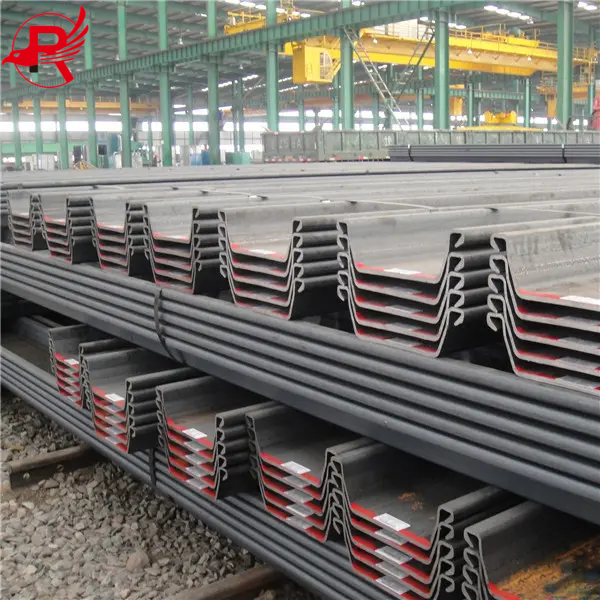
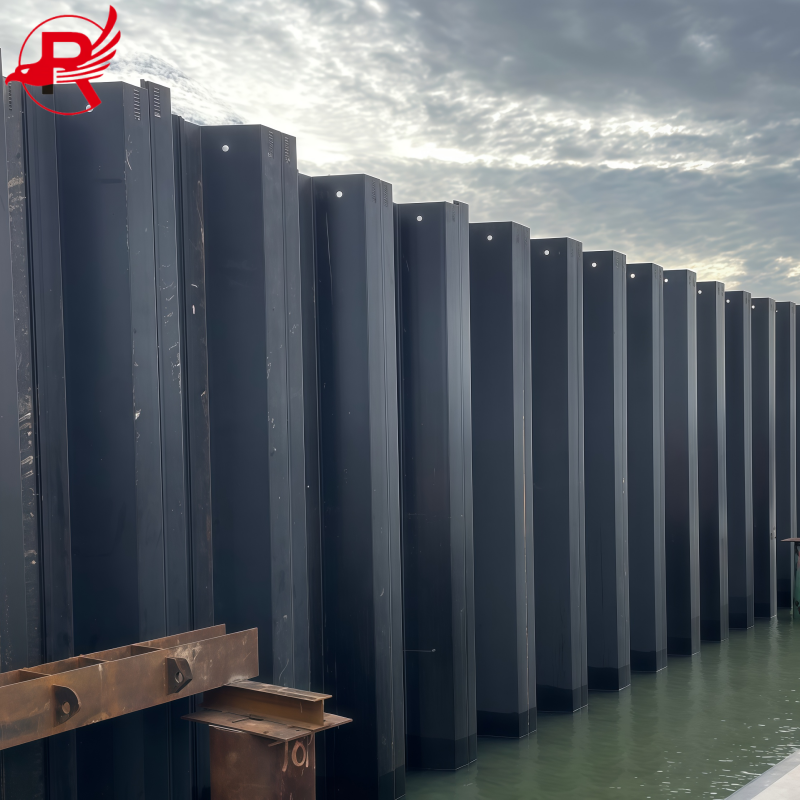
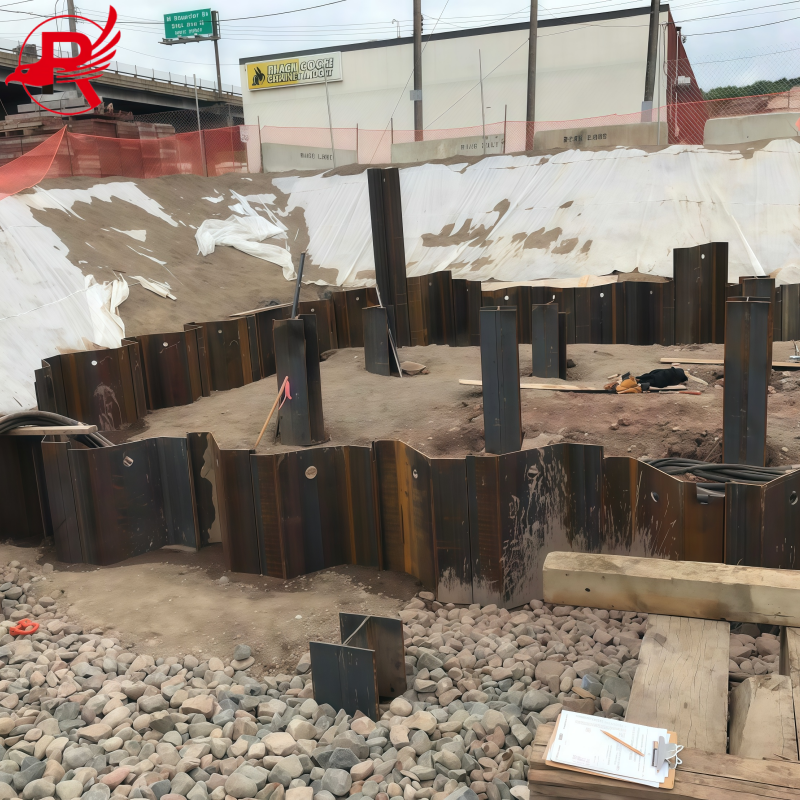
Royal Steel Group levererJIS A5528 SY295 SY390 varmvalset U-type stålspunsvæg med er meget brugt tilfundament,støttemur, kofferdam,havne, havmure, flodprojekterogandre anlægsarbejderJIS A5528 er en standard, der gælder for varmvalsede stålspunsvægge til beklædning, kassetter og strukturelle fundamenter.
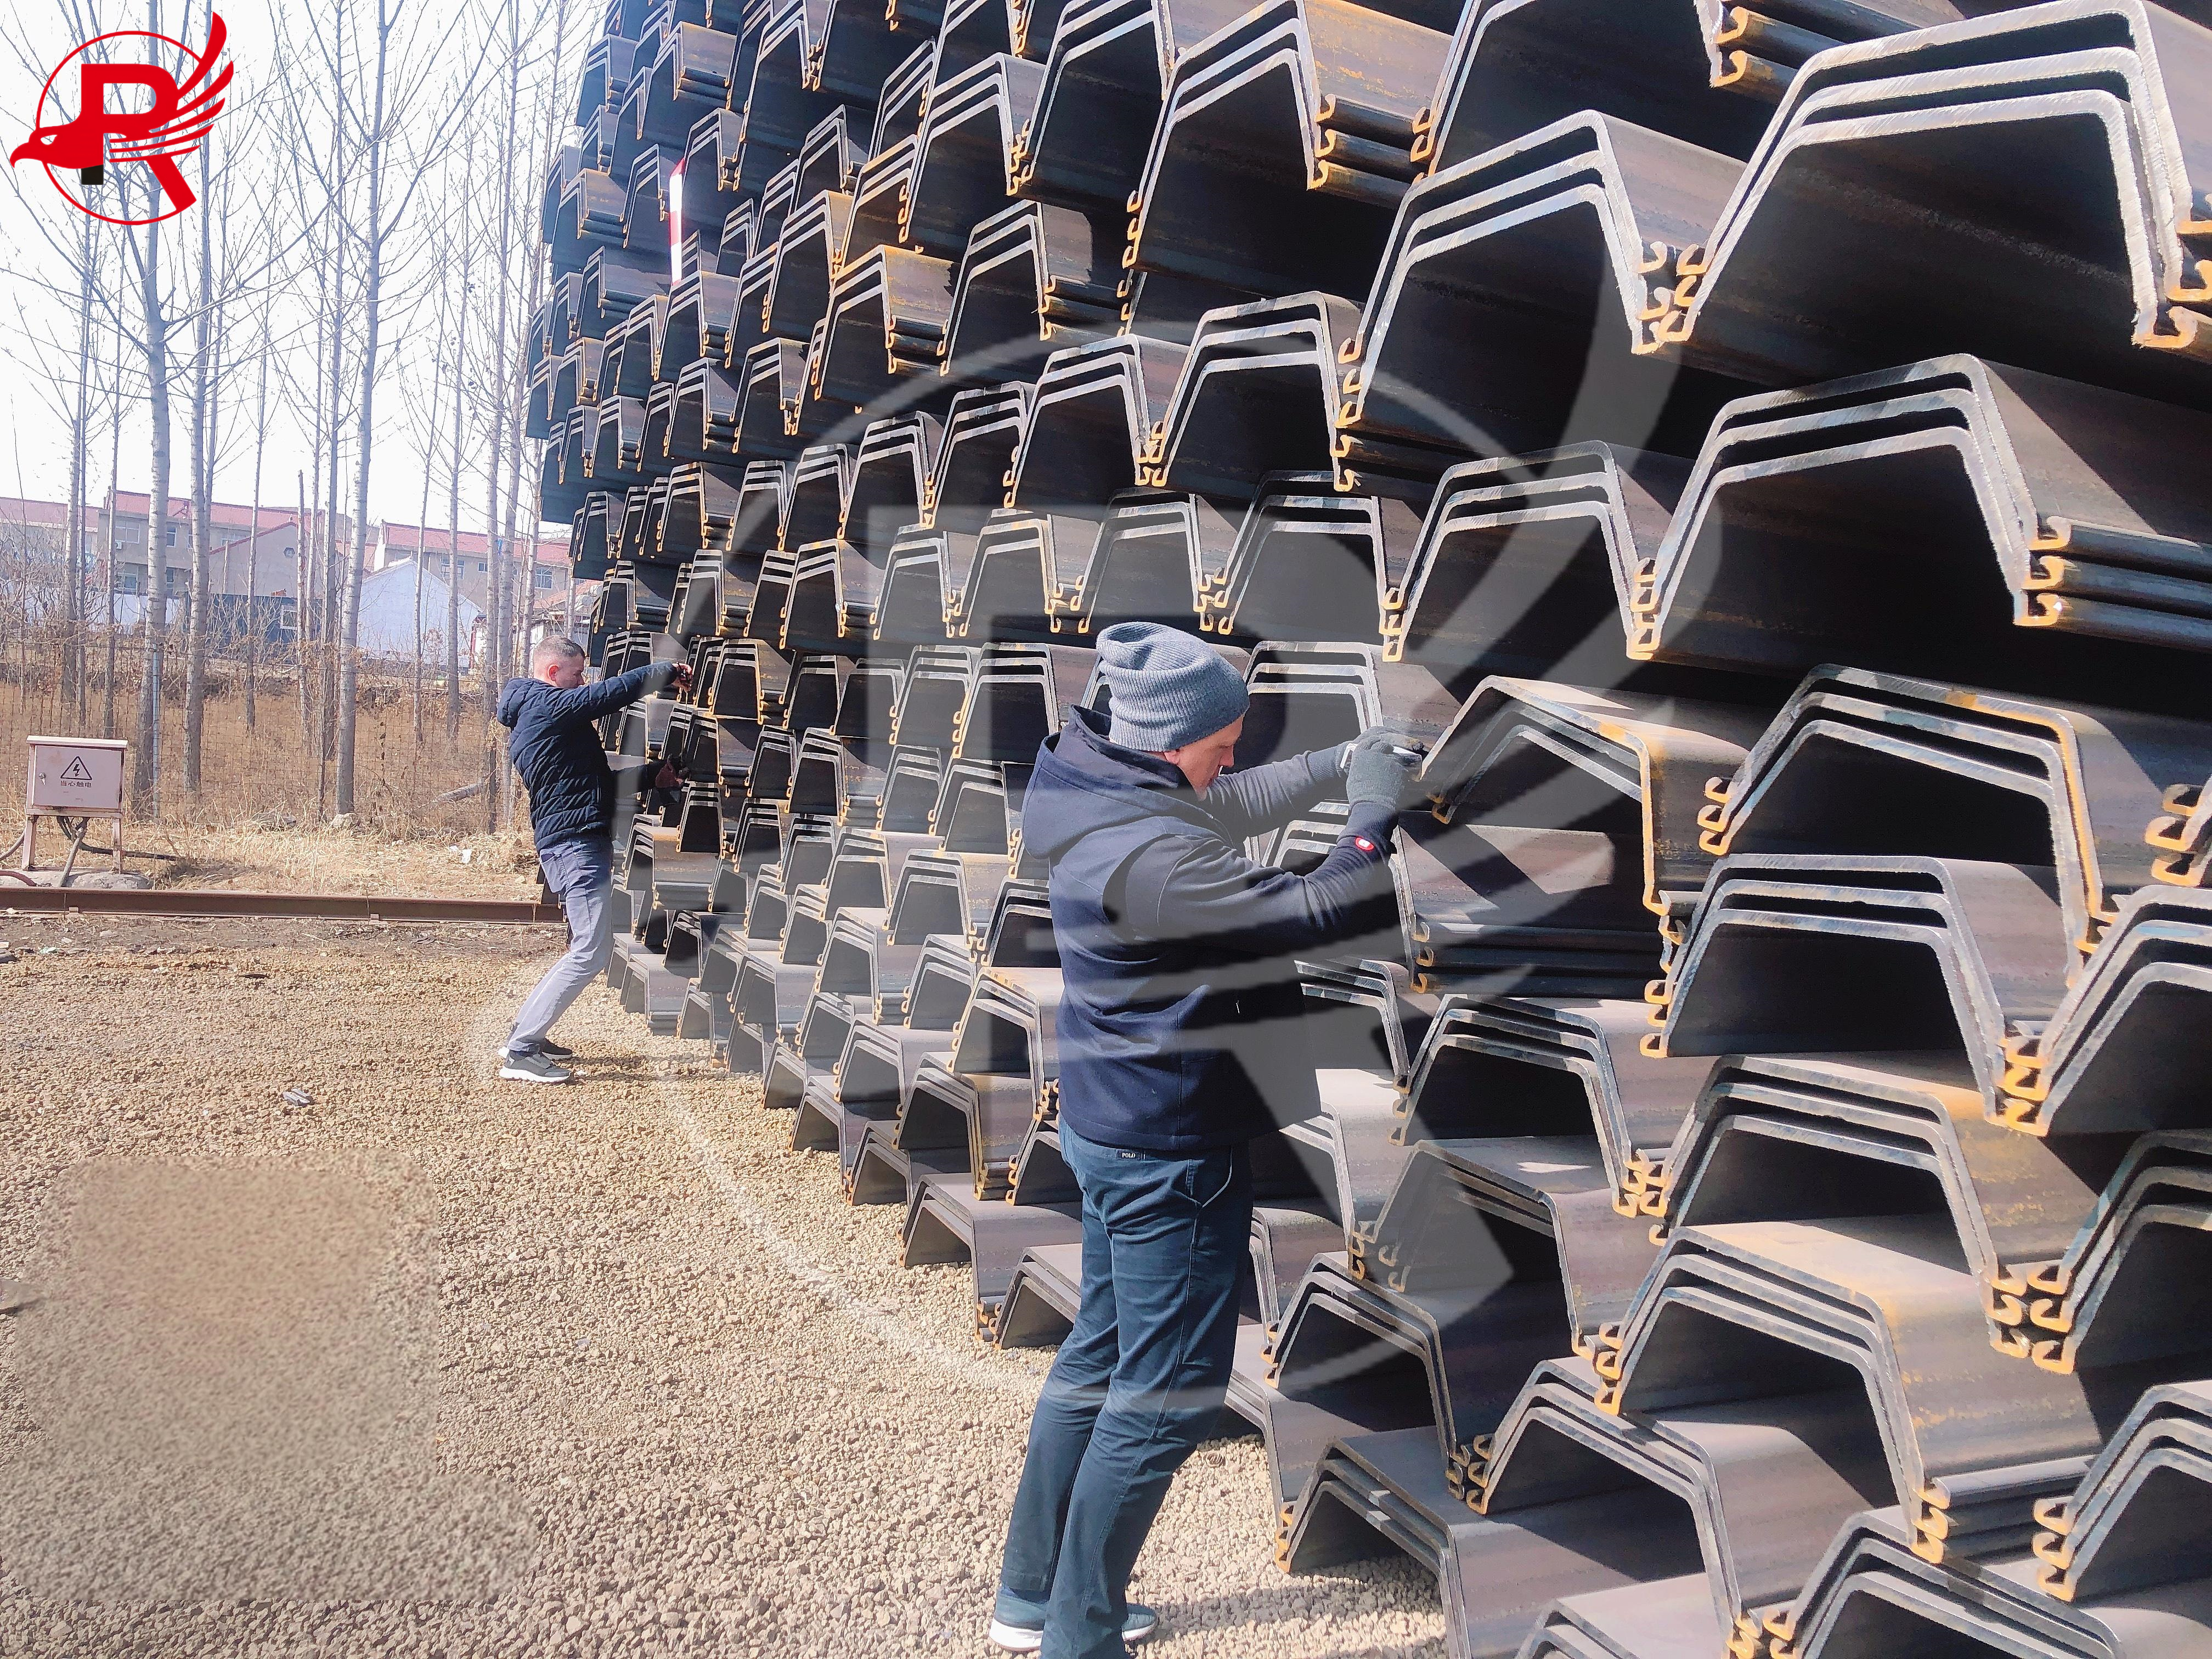
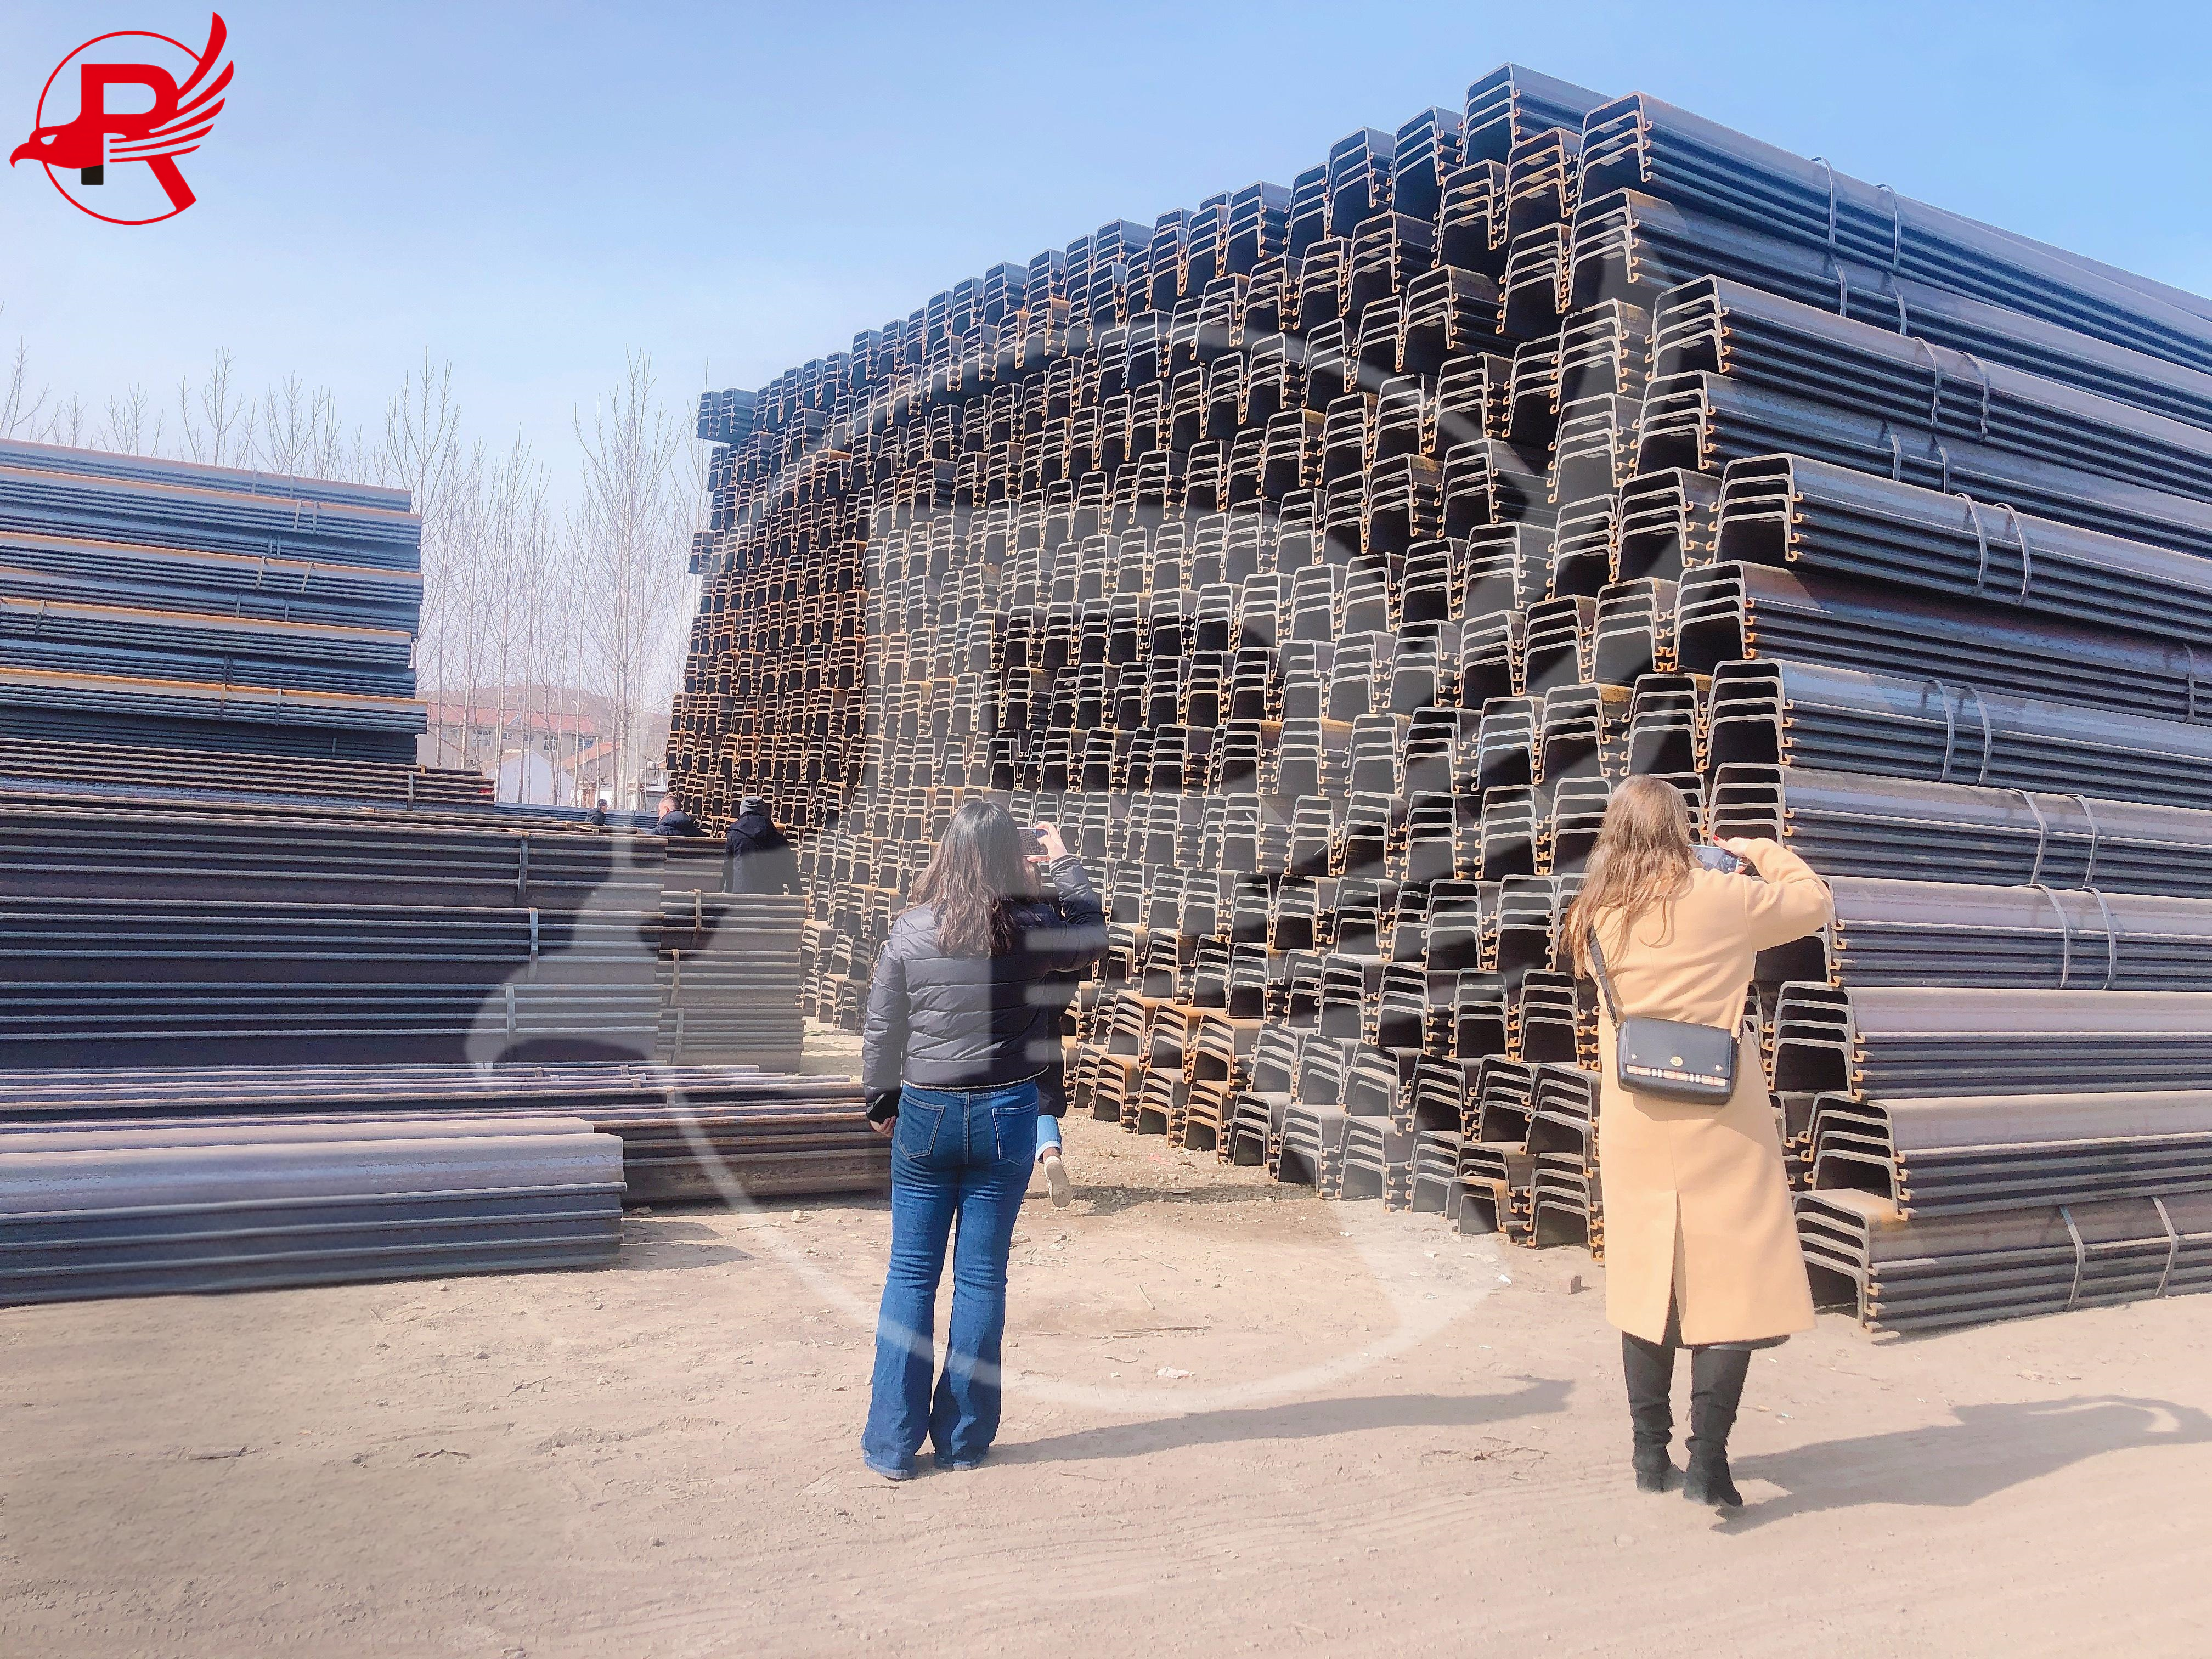
U-formede spunsvæggehar høj strukturel styrke og pålidelig sammenlåsningsevne og holdbarhed. VoresU-formede spunsvæggehar fremragende strukturel styrke, er stift sammenlåsende og holdbare og er nemmere at installere, og kan bruges til midlertidige eller permanente støttemure.
Produktdetaljer
| Punkt | Specifikation |
| Produktnavn | U-type stålplade |
| Standard | JIS A5528 |
| Stålkvalitet | SY295 / SY390 |
| Produktionsproces | Varmvalset |
| Form | U-type / Larssen-type |
| Bredde | 400 mm / 600 mm / 750 mm |
| Højde | Ca. 100–225 mm, profilafhængig |
| Tykkelse | Ca. 9,4–23,5 mm, profilafhængig |
| Længde | 6 m, 9 m, 12 m, 15 m, 18 m, tilpasset |
| Sammenlåsning | Varmvalset Larssen-interlock |
| Overflade | Fræsefinish / Tilpasset belægning |
| Inspektion | MTC, dimensionsinspektion, tredjepartsinspektion |
| Forarbejdning | Skæring, stansning, svejsning og kundetilpasset bearbejdning |
Kemisk sammensætning af stålspuns
| Stålkvalitet | C (%) | Si (%) | Mn (%) | P (%) | S (%) |
| SY295 | ≤0,20 | ≤0,35 | ≤1,50 | ≤0,030 | ≤0,030 |
| SY390 | ≤0,20 | ≤0,35 | ≤1,50 | ≤0,030 | ≤0,030 |
Den nøjagtige kemiske sammensætning kan variere afhængigt af fabrikkens godkendte produktionsspecifikation og gældende JIS-krav. De endelige værdier bør bekræftes afMølletestcertifikat (MTC).
Mekaniske egenskaber for stålspunsvægge
| Stålkvalitet | Flydespænding (MPa) | Trækstyrke (MPa) | Forlængelse (%) |
| SY295 | ≥295 | ≥450 | ≥18 |
| SY390 | ≥390 | ≥490 | ≥17 |
Værdierne er typiske krav til JIS A5528 varmvalsede stålspunsvægge. De endelige mekaniske egenskaber bør bekræftes af den gældende JIS-standard ogMølletestcertifikat (MTC).
Stålspunsstørrelse
Asiatisk type varmvalsede spunsvægge
Europa Larssen spunsvæg
Asiatisk type varmvalsede spunsvægge
| sektion | Dimensioner | Sektionsareal | Masse | Øjeblik af inerti | Modul af sektion | |||
| Bredde | Højde | Tykkelse | Bunke | Væg | ||||
| w | h | t | ||||||
| mm | Mm | mm | cm2/bunke | kg/m² | kg/m² | cm4/m² | cm3/m² | |
| ⅠA | 400 | 85 | 8 | 45,21 | 35,5 | 88,8 | 4500 | 529 |
| II. | 400 | 100 | 10,5 | 61,2 | 48 | 120 | 8740 | 874 |
| Ⅲ | 400 | 125 | 13 | 76,4 | 60 | 150 | 16800 | 1340 |
| ⅢA | 400 | 150 | 13.1 | 74,4 | 58,4 | 146 | 22800 | 1520 |
| Ⅳ | 400 | 170 | 15,5 | 97 | 76,1 | 190 | 38600 | 2270 |
| ⅤL | 500 | 200 | 24.3 | 133,8 | 105 | 210 | 63000 | 3150 |
| ⅥL | 500 | 225 | 27,6 | 153 | 120 | 240 | 86000 | 3820 |
| ⅡV | 600 | 130 | 10.3 | 78,7 | 61,8 | 103 | 13000 | 1000 |
| ⅢW | 600 | 180 | 13.4 | 104 | 81,6 | 136 | 32400 | 1800 |
| ⅣV | 600 | 210 | 18 | 135,3 | 106 | 177 | 56700 | 2700 |
Europa Larssen spunsvæg
| Afsnit | Dimensioner | Masse | Inertimoment | Modulus af sektion | ||||
| Bredde | Højde | Tykkelse | Pr. bunke | Væg | ||||
| w | h | t | s | |||||
| mm | mm | mm | mm | kg/m² | kg/m² | cm4/m² | cm3/m² | |
| 750 mm bred | ||||||||
| GHU 14 | 750 | 408 | 10,0 | 8.3 | 77,9 | 104 | 28 690 | 1 415 |
| GHU 16 | 750 | 411 | 11,5 | 9.3 | 86,3 | 115 | 32 860 | 1 610 |
| GHU 18 | 750 | 441 | 10,5 | 9.1 | 88,5 | 118 | 39 310 | 1 790 |
| GHU 20 | 750 | 444 | 12,0 | 10,0 | 96,9 | 129 | 44 450 | 2010 |
| GHU 23 | 750 | 447 | 13.0 | 9,5 | 102.1 | 136 | 50 710 | 2 280 |
| GHU 25 | 750 | 450 | 14,5 | 10.2 | 110,4 | 147 | 56 250 | 2 510 |
| 600 mm bred | ||||||||
| GHU 12 | 600 | 360 | 9,8 | 9,0 | 66,1 | 110 | 21 610 | 1 210 |
| GHU 12S | 600 | 360 | 10,0 | 10,0 | 71,0 | 118 | 22 670 | 1 270 |
| GHU 18-1 | 600 | 430 | 10.2 | 8.4 | 72,6 | 121 | 35 960 | 1 680 |
| GHU 18 | 600 | 430 | 11.2 | 9,0 | 76,9 | 128 | 38 660 | 1 810 |
| GHU 18+1 | 600 | 430 | 12.2 | 9,5 | 81,1 | 135 | 41 330 | 1 930 |
| GHU 22-1 | 600 | 450 | 11.1 | 9,0 | 81,9 | 137 | 46 390 | 2 070 |
| GHU 22 | 600 | 450 | 12.1 | 9,5 | 86,1 | 144 | 49 470 | 2 210 |
| GHU 22+1 | 600 | 450 | 13.1 | 10,0 | 90,4 | 151 | 52 520 | 2 345 |
| GHU 28-1 | 600 | 452 | 14.2 | 9,7 | 97,4 | 162 | 60 590 | 2 690 |
| GHU 28 | 600 | 454 | 15.2 | 10.1 | 101,8 | 170 | 64 470 | 2 850 |
| GHU 28+1 | 600 | 456 | 16.2 | 10,5 | 106,2 | 177 | 68 390 | 3 010 |
| GHU 32-1 | 600 | 452 | 18,5 | 10.6 | 109,9 | 183 | 69 220 | 3 075 |
| GHU 32 | 600 | 452 | 19,5 | 11.0 | 114,1 | 190 | 72 330 | 3 210 |
| GHU 32+1 | 600 | 452 | 20,5 | 11.4 | 118,4 | 197 | 75 410 | 3 350 |
| 600 mm og 400 mm bred | ||||||||
| GHU 6N | 600 | 309 | 6.0 | 6.0 | 41,9 | 70 | 9 680 | 635 |
| GHU 7N | 600 | 310 | 6,5 | 6.4 | 44,1 | 74 | 10 460 | 685 |
| GHU 7S | 600 | 311 | 7.2 | 6,9 | 46,3 | 77 | 11 550 | 750 |
| GHU 7HWS | 600 | 312 | 7.3 | 6,9 | 47,4 | 79 | 11 630 | 755 |
| GHU 8N | 600 | 312 | 7,5 | 7.1 | 48,5 | 81 | 12 020 | 780 |
| GHU 8S | 600 | 313 | 8,0 | 7,5 | 50,8 | 85 | 12 810 | 830 |
| GHU 10N | 600 | 316 | 9,0 | 6,8 | 55,8 | 93 | 15 710 | 1000 |
| GHU 11N | 600 | 318 | 10,0 | 7.4 | 60,2 | 100 | 17 460 | 1 105 |
| GHU 12N | 600 | 320 | 11.0 | 8,0 | 64,6 | 108 | 19 230 | 1 230 |
| GHU 13N | 600 | 418 | 9,0 | 7.4 | 59,9 | 100 | 26 600 | 1 280 |
| GHU 14N | 600 | 420 | 10,0 | 8,0 | 64,3 | 107 | 29 420 | 1 410 |
| GHU 15N | 600 | 422 | 11.0 | 8.6 | 68,7 | 115 | 32 270 | 1 540 |
| GHU 16N | 600 | 430 | 10.2 | 8.4 | 72,6 | 121 | 35 960 | 1 680 |
| GHU 18N | 600 | 430 | 11.2 | 9,0 | 76,9 | 128 | 38 660 | 1 810 |
| GHU 20N | 600 | 430 | 12.2 | 9,5 | 81,1 | 135 | 41 310 | 1 930 |
| GHU 21N | 600 | 450 | 11.1 | 9,0 | 81,9 | 137 | 46 390 | 2 070 |
| GHU 22N | 600 | 450 | 12.1 | 9,5 | 86,1 | 144 | 49 470 | 2 210 |
| GHU 23N | 600 | 450 | 13.1 | 10,0 | 90,4 | 151 | 52 520 | 2 345 |
| GHU 27N | 600 | 452 | 14.2 | 9,7 | 97,4 | 162 | 60 590 | 2 690 |
| GHU 28N | 600 | 454 | 15.2 | 10.1 | 101,8 | 170 | 64 470 | 2 850 |
| GHU 30N | 600 | 456 | 16.2 | 10,5 | 106,2 | 177 | 68 390 | 3 010 |
| GHU 31N | 600 | 452 | 18,5 | 10.6 | 109,9 | 183 | 69 220 | 3 075 |
| GHU 32N | 600 | 452 | 19,5 | 11.0 | 114,1 | 190 | 72 330 | 3 210 |
| GHU 33N | 600 | 452 | 20,5 | 11.4 | 118,4 | 197 | 75 420 | 3 350 |
| GHU 16-400 | 400 | 290 | 12,7 | 9.4 | 62,0 | 155 | 22 600 | 1 570 |
| GHU 18-400 | 400 | 292 | 15,0 | 9,7 | 69,3 | 173 | 26 100 | 1 795 |
| Afsnit | Dimensioner | Masse | Inertimoment | Modulus af sektion | ||||
| Bredde | Højde | Tykkelse | Pr. bunke | Væg | ||||
| w | h | t | s | |||||
| mm | mm | mm | mm | kg/m² | kg/m² | cm4/m² | cm3/m² | |
| GHL 600 | 600 | 150 | 9,5 | 9,5 | 56,4 | 94 | 3825 | 510 |
| GHL 600K | 600 | 150 | 10 | 10 | 59,4 | 99 | 4050 | 540 |
| GHL 601 | 600 | 310 | 7,5 | 6,4 | 46,8 | 78 | 11520 | 745 |
| GHL 602 | 600 | 310 | 8.2 | 8 | 53,4 | 89 | 12870 | 830 |
| GHL 603 | 600 | 310 | 9,7 | 8.2 | 64,8 | 108 | 18600 | 1200 |
| GHL 603K | 600 | 310 | 10 | 9 | 68,1 | 113,5 | 19220 | 1240 |
| GHL 603 10/10 | 600 | 310 | 10 | 10 | 69,6 | 116 | 19530 | 1260 |
| GHL 604 | 600 | 380 | 10 | 9 | 73,8 | 123 | 30400 | 1600 |
| GHL 605 | 600 | 420 | 13 | 9.2 | 85,5 | 142,5 | 43890 | 2090 |
| GHL 606 | 600 | 435 | 14.4 | 9.2 | 94,2 | 157 | 54375 | 2500 |
| GHL 607 | 600 | 452 | 19 | 10.6 | 114 | 190 | 72320 | 3200 |
| GHL 703 | 700 | 400 | 9,5 | 8 | 67,5 | 96,4 | 24200 | 1210 |
| GHL 716 | 700 | 440 | 10.2 | 9,5 | 79,9 | 114,2 | 35200 | 1600 |
| GHL 720 | 750 | 450 | 12 | 10 | 96,4 | 128,5 | 45000 | 2000 |
Download det fulde katalog
Stålspunslåsning og vandtæt ydeevne
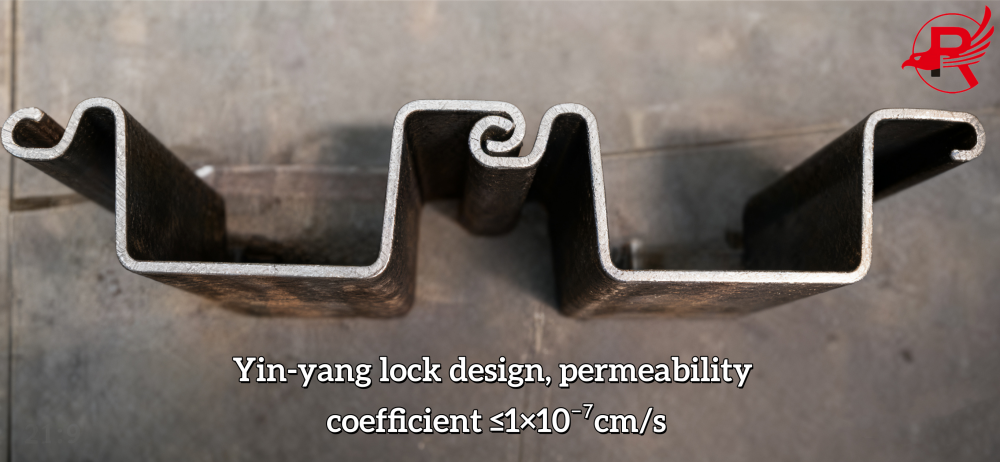
Design: Sammenlåsende stålspunsvæg, permeabilitet ≤1×10⁻⁷ cm/s
AmerikaOverholder ASTM D5887-standarden for en foring, der minimerer udsivning under tromler.
SydøstasienGrundvandssikker i tropiske regntider
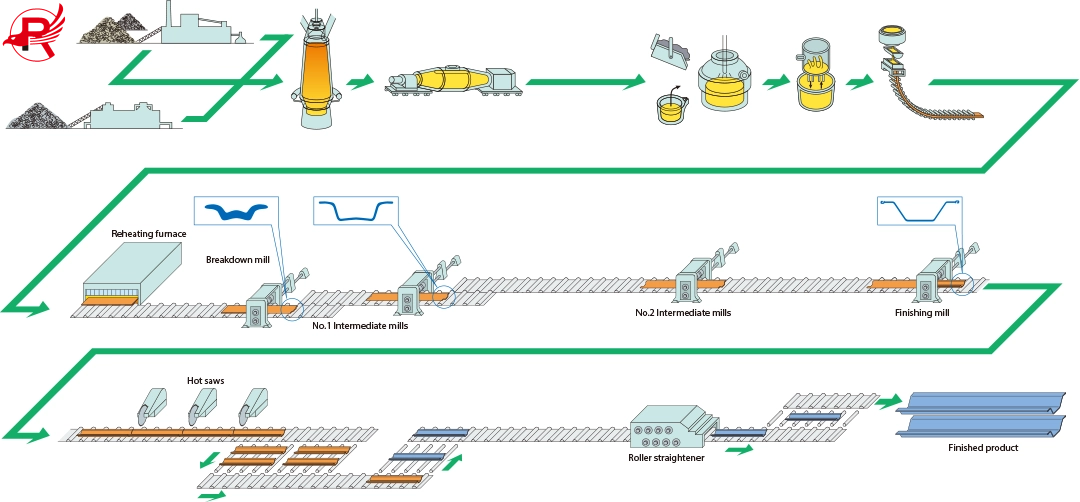
Produktionsproces for stålspunsvægge
Royal Steel Group JIS A5528 SY295/SY390 varmvalset U-type stålspunsvæg er varmvalset i atmosfærisk tilstand med god ydeevne med hensyn til styrke og dimension samt korrosionsbestandighed.
1. Forberedelse af råmaterialer
Udvælgelsen og inspektionen af den rette stålplade eller -barre opfylder kravene til kemisk sammensætning og stålkvalitet.
2. Opvarmning
Ved varmvalsning opvarmes stålbarren til en temperatur, der er passende til at opnå en ensartet deformation under varmvalsningsprocessen.
3. Varmvalsning og formning
Et antal valseborde passerer det varmvalsede stål for at forme pladen til den ønskede U-type spunsvægprofil med dens krop, flanger og sammenlåsningsdele.
4. Sammenkoblingsdannelse
Højpræcisionsvalsning danner disse sammenkoblinger, så individuelle spunsvægge kan låses sammen og danne en kontinuerlig væg af fastholdelseselementer.
5. Afkøling og glatning
Spunsvæggene rettes ud og oliekøles efter valsning til de specificerede tolerancer for dimensioner og retlinjethed.
6. Tilskæring til længde
Spunsvæggene skæres til standard- eller speciallængder efter kundens forespørgsel og projektkrav.
7. Kvalitetsinspektion
De færdige produkter underkastes dimensionelle overflademekaniske egenskaber og interlock-tests. Kemisk sammensætning og mekaniske egenskaber testes.
8. Mærkning og emballering
Pakken mærkes med relaterede produktoplysninger såsom kvalitet, størrelse, længde og batchnummer før brøndpakning og forsendelse.
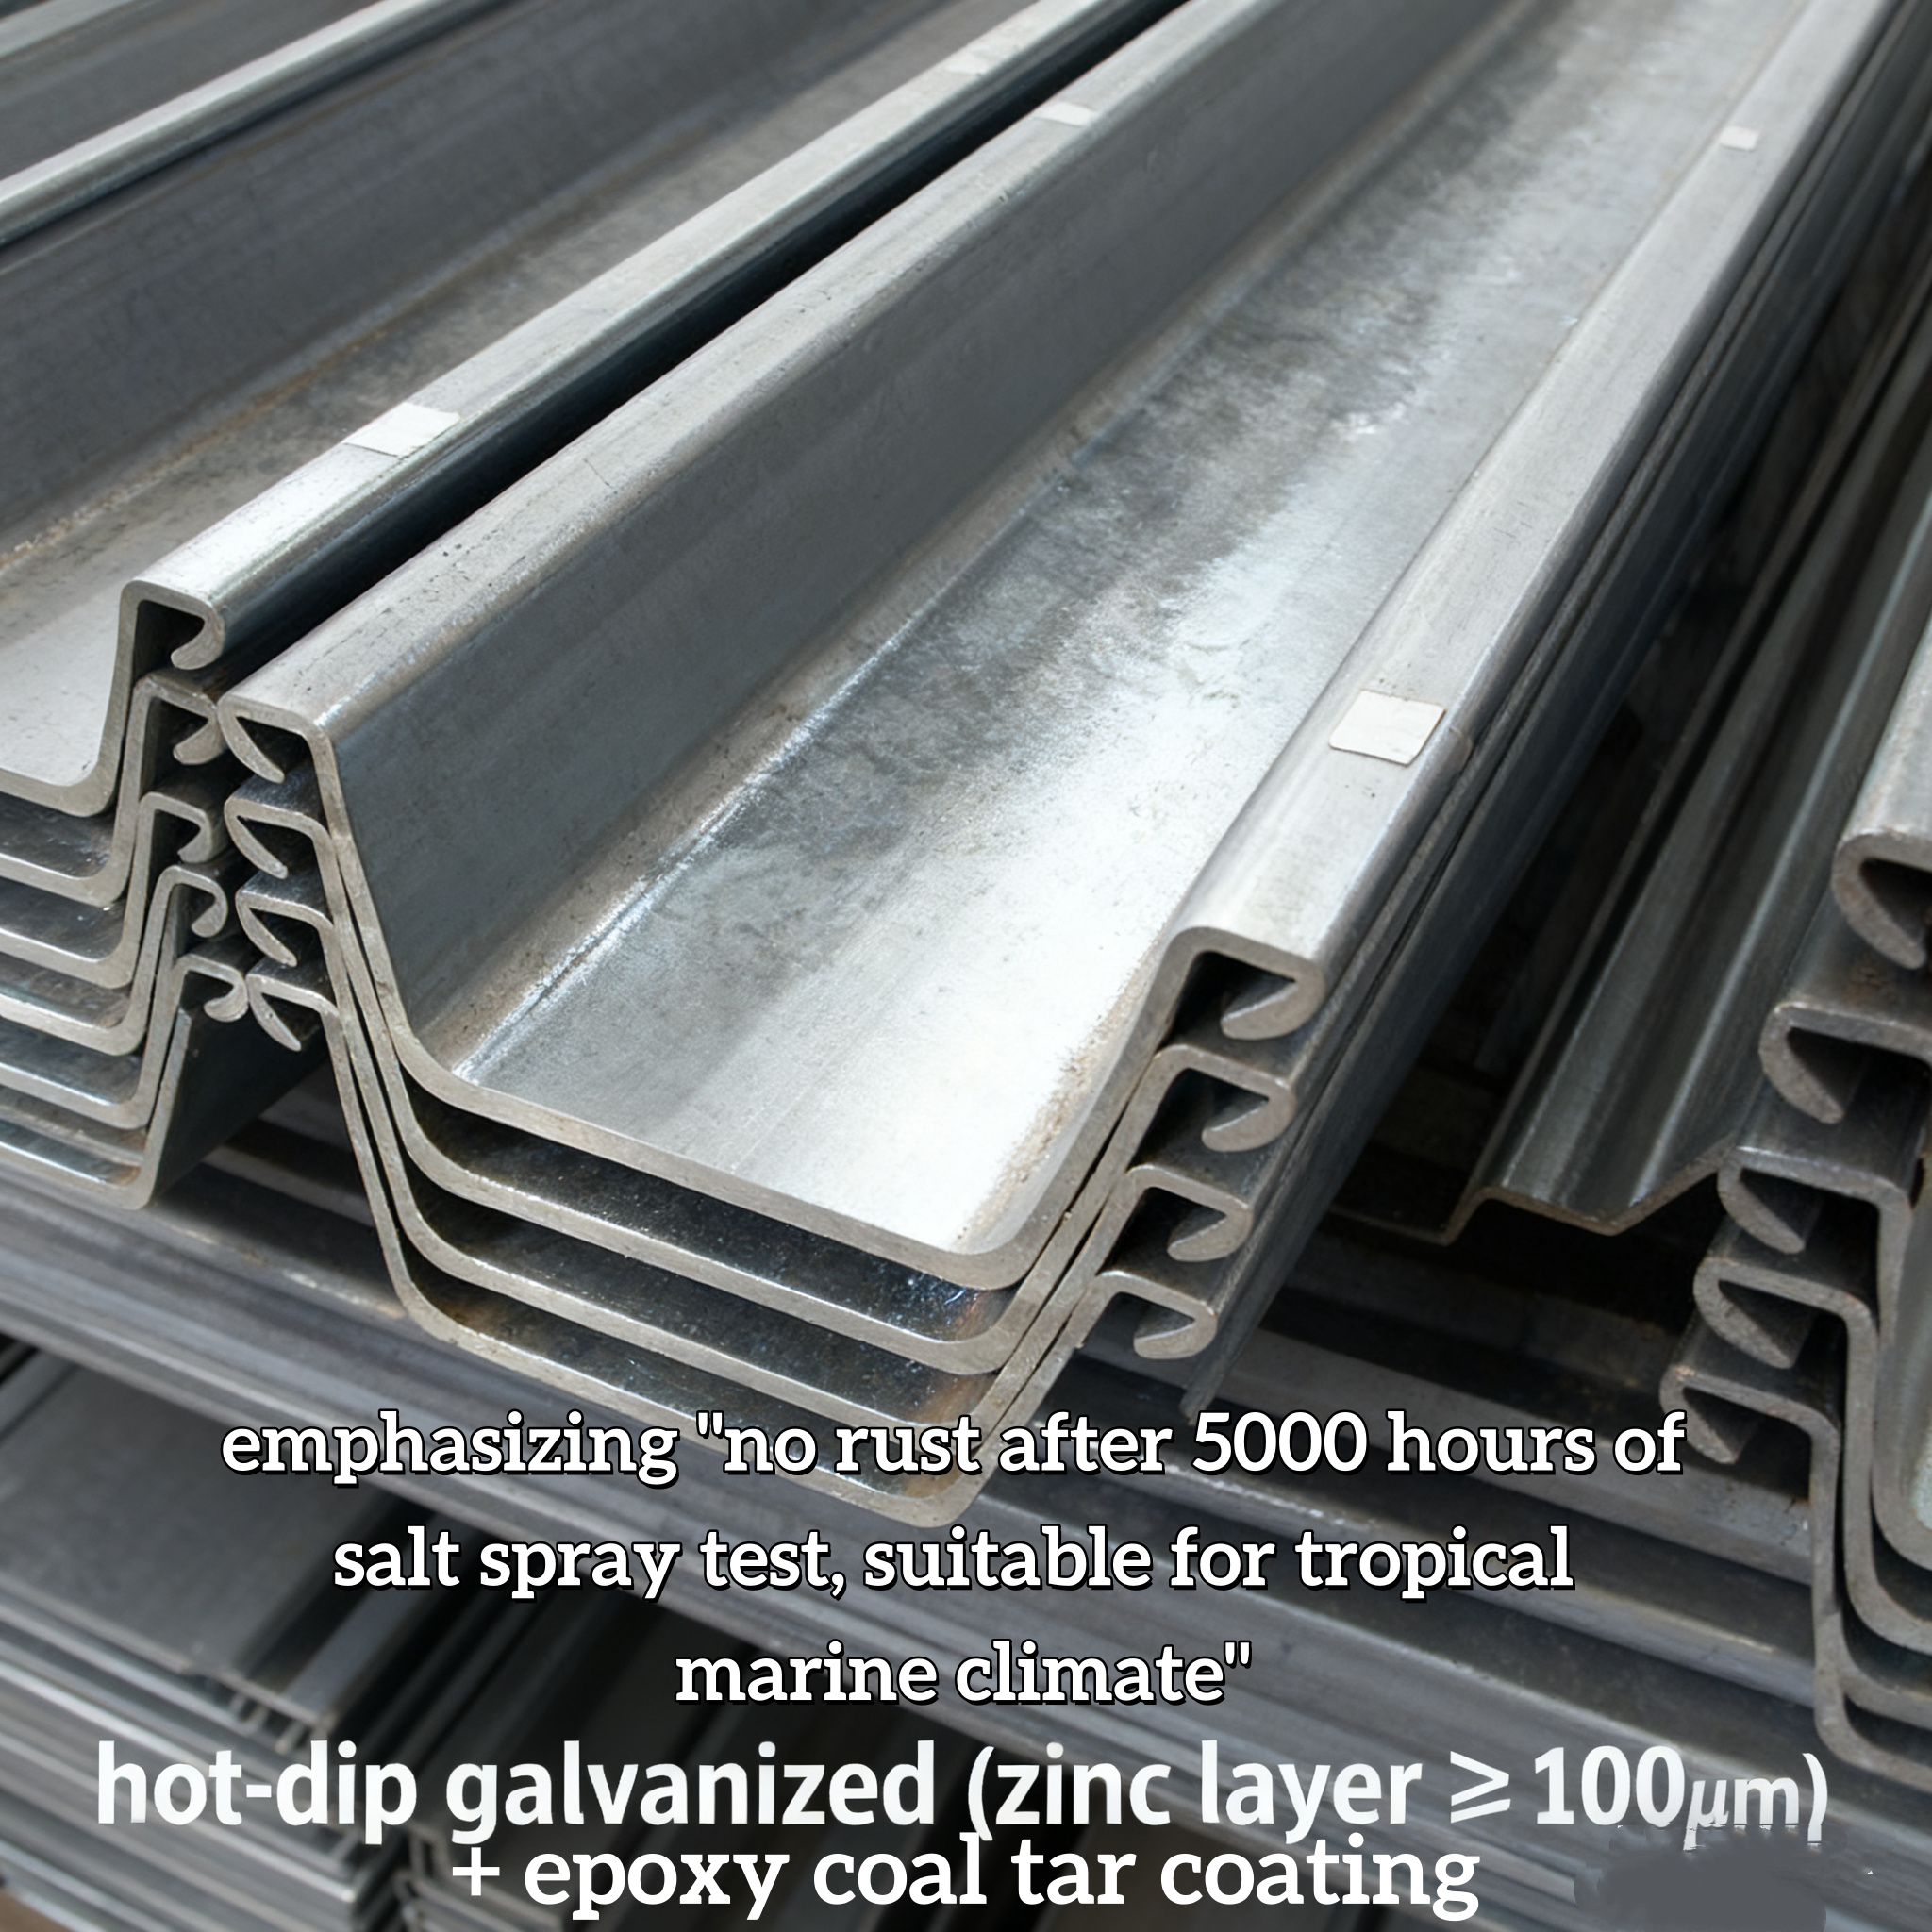
Stålspunsoverflade
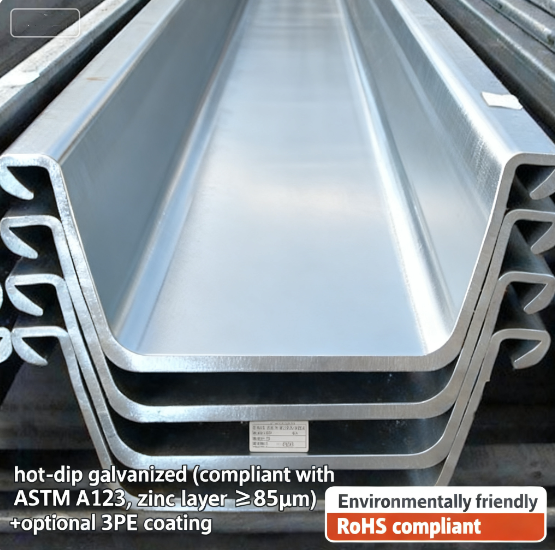
AmerikaHDG-belægningen overholder ASTM A123-standarden med en minimumstykkelse af zinkbelægningen på ≥85 µm. 3PE-belægning fås som et valgfrit beskyttelsessystem. Alle overfladebehandlinger er RoHS-kompatible, hvilket sikrer miljøsikkerhed og internationale eksportstandarder.
SydøstasienVarmgalvanisering (≥100 μm) kombineret med dobbeltlags epoxy-kulstjærebelægning giver over 5.000 timers salttågebestandighed, velegnet til tropiske havmiljøer.
Kvalitetskontrol af stålspunsvægge
Royal Steel Groupstrammer kvalitetskontrollen fra råmateriale til endelig produktion afJIS A5528 SY295/SY390 Varmvalset U-type stålplade, hvilket garanterer pålidelig strukturydelse og produktkonsistens.
Inspektion af råmaterialer- Kontroller den kemiske sammensætning, stålkvalitet, varmenummer og materialekvalitet før produktion.
Analyse af kemisk sammensætning– Analyser de vigtigste elementer som f.eks.C, Si, Mn, P, ogSfor at kontrollere det gældende krav.
Mekanisk test– Udførflydespænding,trækstyrkeogforlængelsestestsfor karaktererSY295ogSY390.
Dimensionel test– Tag bredde-, højde-, tykkelses-, længde- og tværsnitsmålene fra de godkendte normer.
Rethedstest– Overhold fuldstændig retlinjethed og deformation for at muliggøre en jævn udførelse af arbejdet.
Test af interlock– Test sammenkoblingsformen, pasformen og forbindelsesydelsen for at få en risikofri spunsvægskonstruktion.
Overfladetest– Test for revner, for mange valsedefekter, deformationer og andre synlige overfladefejl.
Verifikation af vægt og mængde- Beregn den faktiske vægt, mængden af bundter og forsendelsesinstruktioner før forsendelse.
MTC er tilgængelig-Mølletestcertifikater (MTC)vil bekræfte de kemiske og mekaniske egenskaber.
Tredjepartsinspektion- SGS, BV eller andre tredjepartsinspektionstjenester kan arrangeres efter kundens/projektets krav.
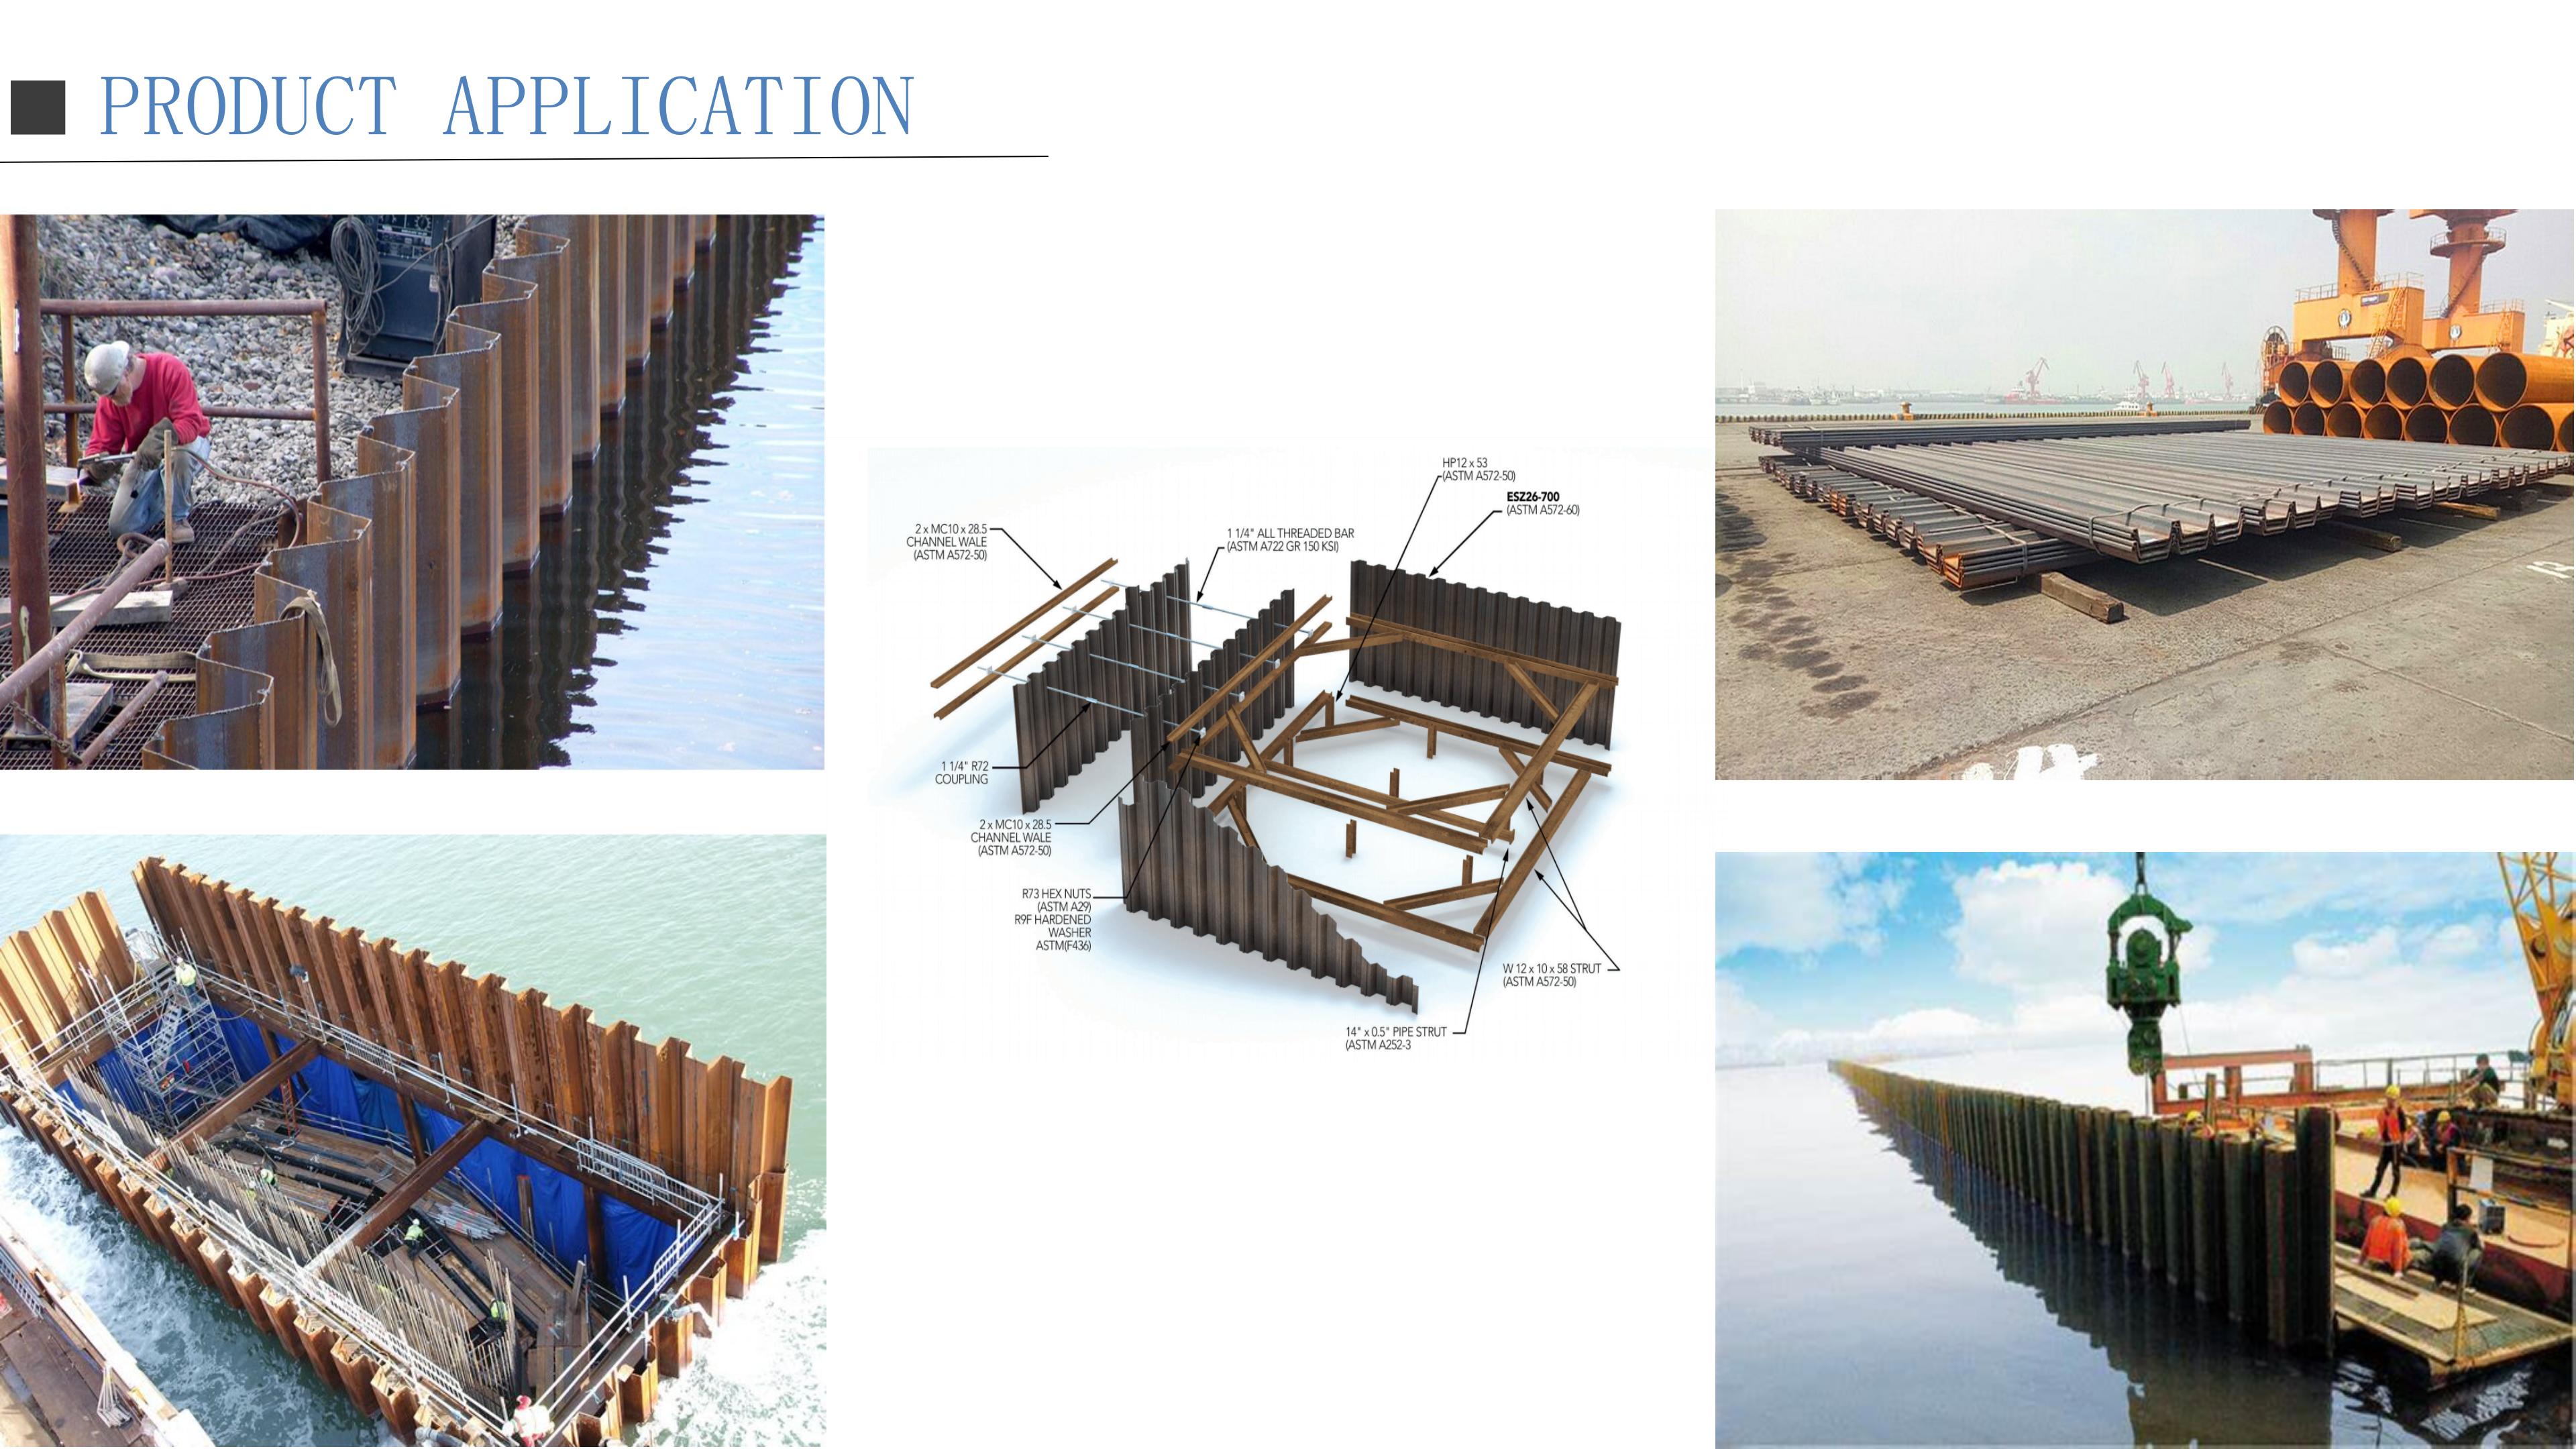
ANVENDELSE
1. Fundamentsgrave:Anvendes til førende vægunderstøtning ved dyb udgravning og som midlertidige eller permanente støttemure.
2. Kofferdamme:Perfekt til at lave lukkede arbejdsområder ved floder, i havne og til søgående byggeprojekter.
3. Havne og havne:Velegnet til kajmure, havnefrontfaciliteter, marinefundamenter og kystbeskyttelse.
4. Flod- og oversvømmelseskontrol:Til brug i oversvømmelsesmure, som stabilisering af flodbredder og i vandholdende applikationer.
5. Havdiger og kystteknik: SY390 U-type spunsvæggekan levere høj lastekapacitet under udfordrende maritime arbejdsforhold.
6. Underjordisk byggeri:Til brug i tunneltilkørsel, i kælderudgravning eller til andre jordfastholdelsesbehov.
Hvorfor vælge Royal Steel Group til stålspunsvægge
1. Produktkvalitetssikring– Kemisk sammensætning, mekaniske egenskaber, dimensioner, rethed og sammenkoblingsevne kontrolleres alle strengt.
2. Forskellige størrelser og længder– Standard U-profiler og tilpassede længder kan leveres.
3. Overlegen sammenkobling– Præcisionsformede sammenkoblinger producerer kontinuerlige, stabile støttemurssystemer.
4. Dokumenter i fuld kvalitet– MTC, inspektionsrapporter og tredjepartsinspektionsrapporter er tilgængelige på anmodning.
5. Tilpasset behandling– Baseret på projekttegningerne kan der leveres skæring, boring, svejsning, maling og andre bearbejdningstjenester.
EMBALLAGE OG FORSENDELSE
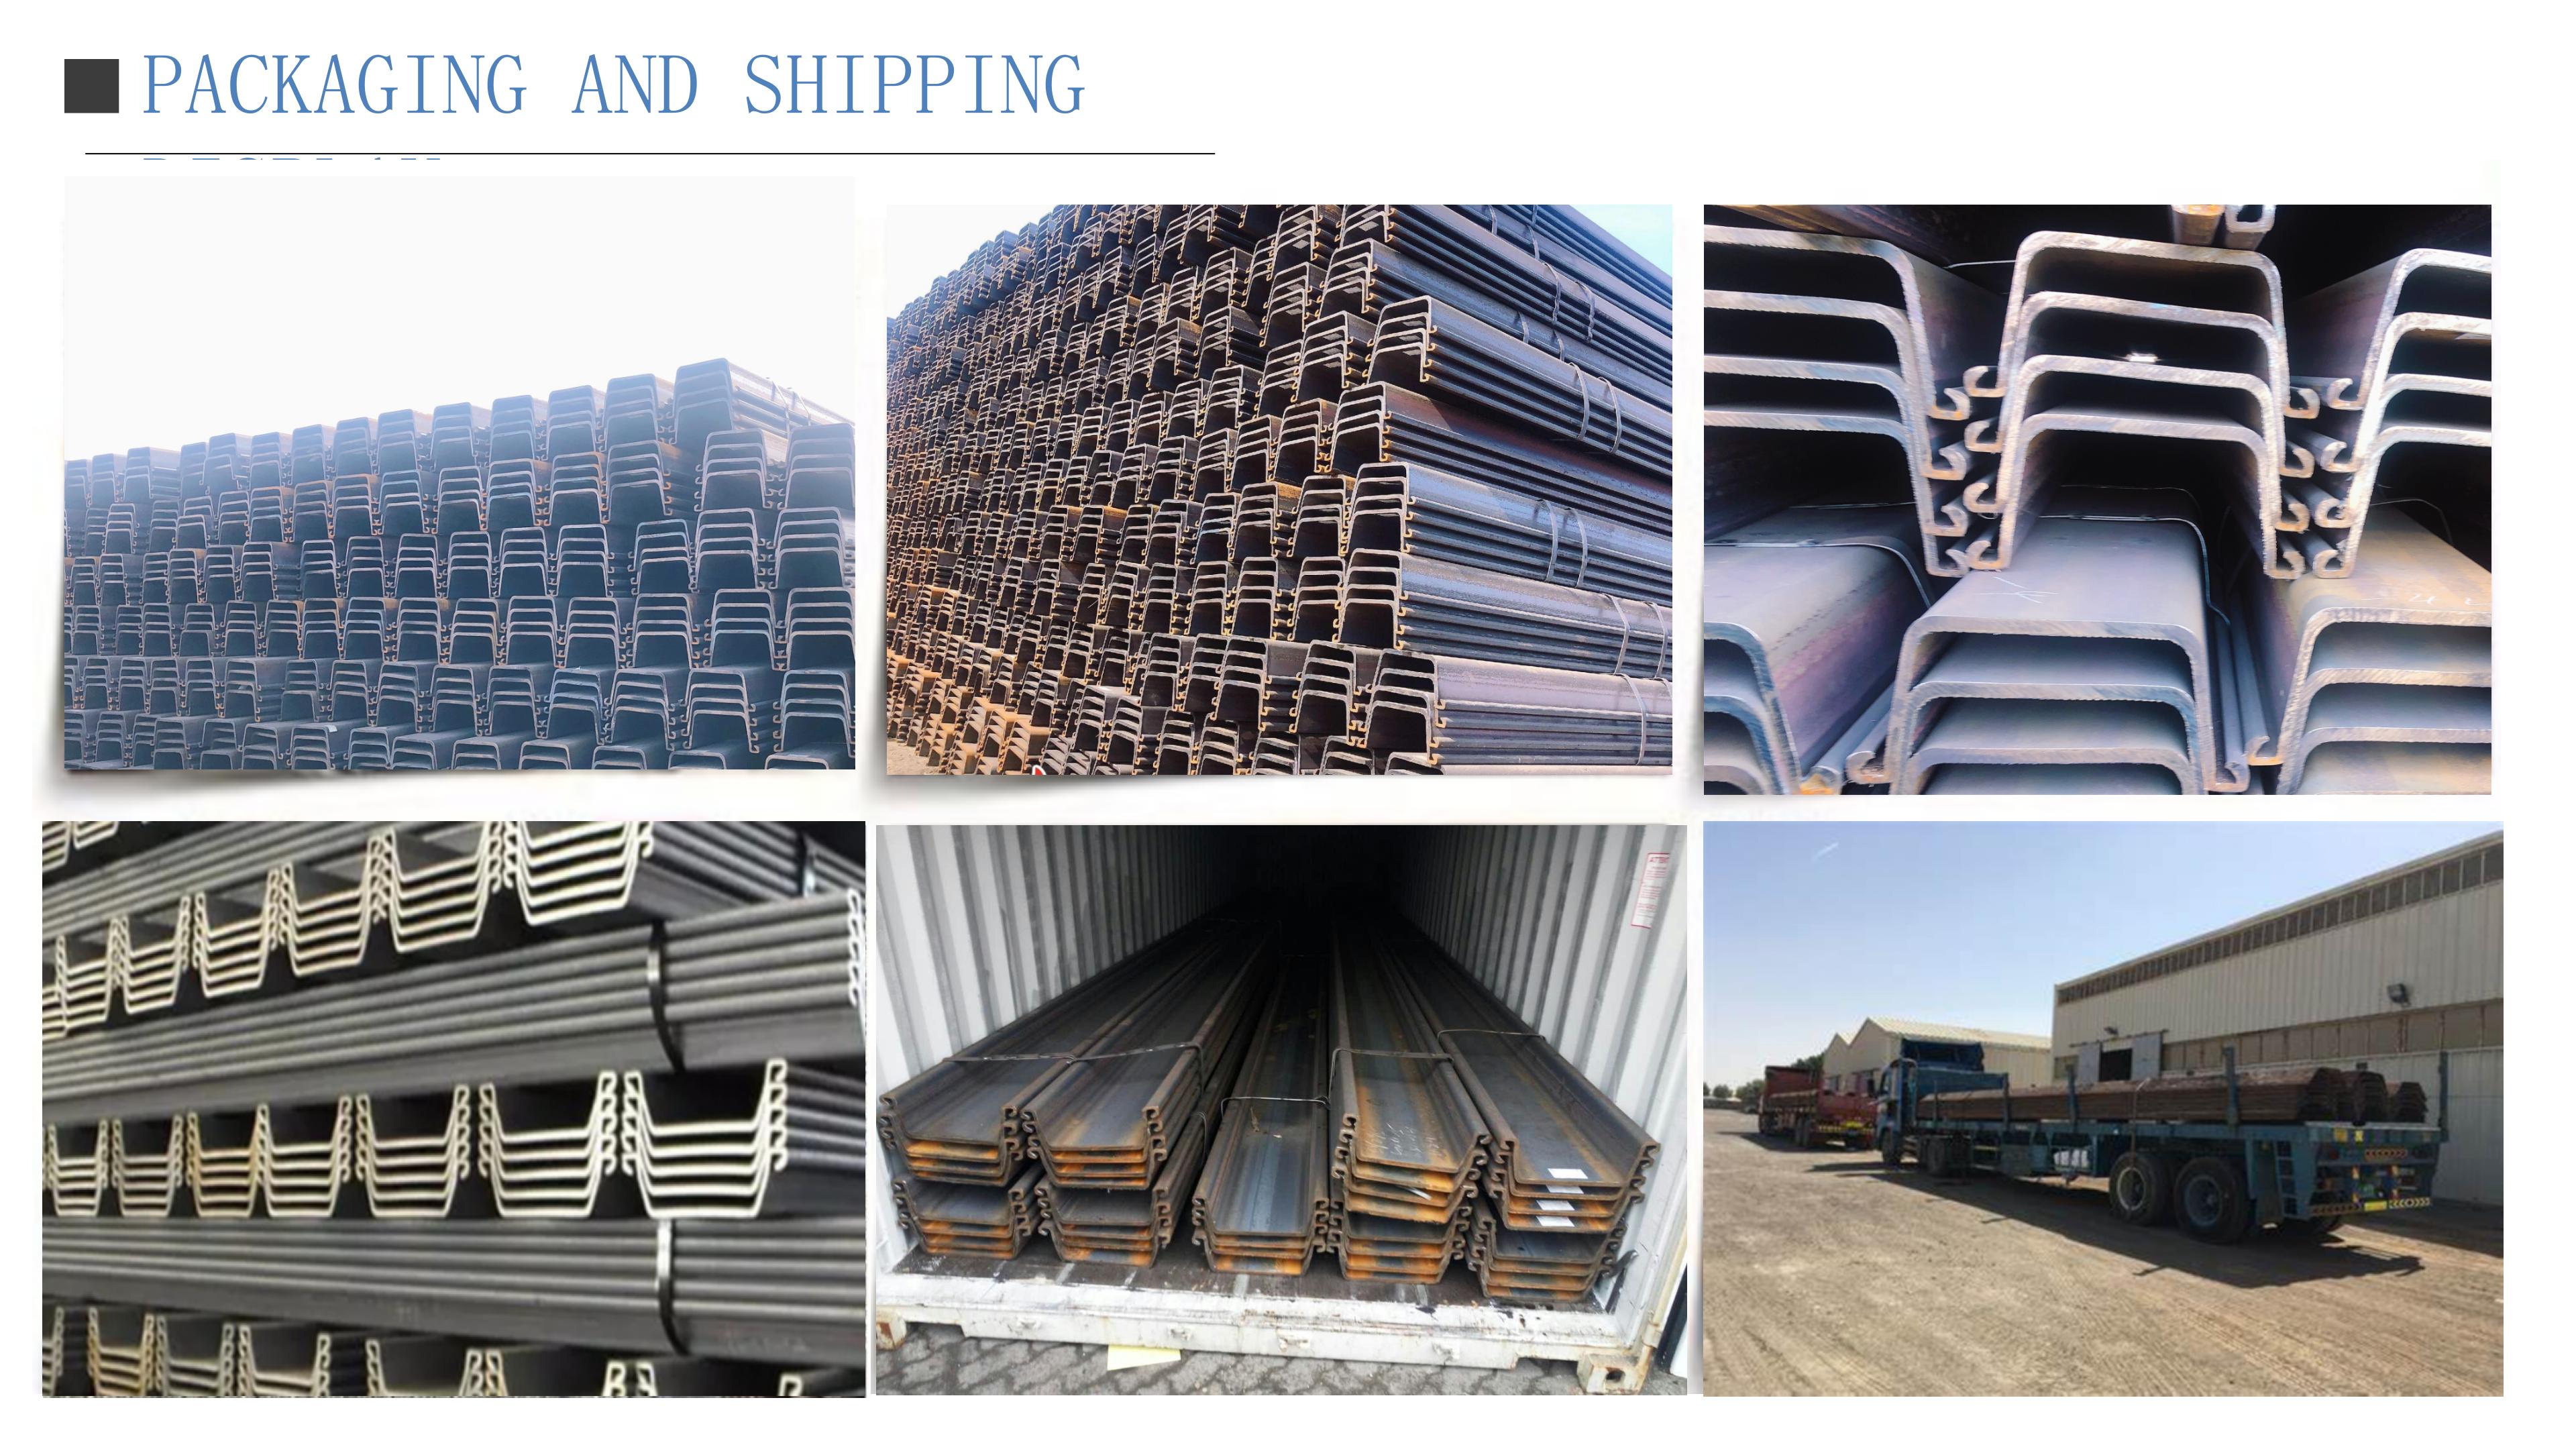
Royal Steel Group leverer sikkerhedstålspunsvægsemballage og internationale leveringsløsningerfor at beskytte JIS A5528 SY295/SY390 U-type spunsvægge under håndtering, lastning og transport.
Bundtpakning– Spunsvægge er sikkert bundtet med højstyrkestålstropper for sikker løftning og transport.
Beskyttelsesforanstaltninger– Vandtætte materialer og beskyttende indpakning kan anvendes i henhold til forsendelsesbetingelser og kundens krav.
Tydelig markering– Hvert bundt kan mærkes medinformation om stålkvalitet, profil, længde, mængde og batchfor nem identifikation.
Tilpasset emballage– Pakkemetoder kan justeres til containerforsendelse, bulkskibe eller specifikke projektkrav.
Lastning og inspektion– Professionelle lastearrangementer hjælper med at optimere container- eller fartøjsplads og reducere transportrisici.
Fleksibel forsendelse– Tilgængelig afcontainer, bulkskib eller andre egnede internationale transportmetoder.
Eksportér dokumentation– Faktura, pakkeliste, MTC, oprindelsescertifikat og inspektionsdokumenter kan leveres i henhold til ordrekrav.
Global levering– Vi understøtter forsendelse tilhavne og byggepladser verden over, med logistikløsninger skræddersyet til projektets tidsplaner.
Ofte stillede spørgsmål
Q1: Hvad er forskellen mellem SY295 og SY390?
A: SY390 har en højere minimum flydespænding end SY295, hvilket gør den velegnet til applikationer, der kræver større strukturel styrke.
Q2: Kan du levere tilpassede længder?
A: Ja. Standardlængder som 6 m, 9 m, 12 m, 15 m og 18 m er tilgængelige, og speciallængder kan tilpasses afhængigt af produktions- og transportkrav.
Q3: Kan du levere MTC- og inspektionsrapporter?
A: Ja. Mølletestcertifikater og tredjepartsinspektion kan arrangeres efter kundens krav.
Q4: Hvor anvendes U-formede stålspunsvægge almindeligvis?
A: De bruges i vid udstrækning i støttemure, fundamentsgrave, kassedamme, havne, havdiger, flodprojekter, oversvømmelsesbeskyttelse og maritim teknik.
Q5: Hvordan vælger jeg den rigtige spunsvæg?
A: Ved valget bør der tages hensyn til jordforhold, udgravningsdybde, vandtryk, bøjningsmoment, påkrævet profilmodul, korrosionstillæg, installationsmetode og midlertidige eller permanente driftsforhold. Det endelige profilvalg bør bekræftes af projektets strukturelle/geotekniske ingeniør.
Skriv din besked her og send den til os
Produktkategorier
-

Brugerdefineret maskinbearbejdet længde stålvinkelskæringsservice ...
-
Varmvalset SAE 1018 1045 4140 4130 legeret stål ...
-
Standardstørrelser Koldformet Z-formet stålhylster ...
-

Udendørs varmgalvaniseret kulstofstål hånd...
-

Amerikansk stålkonstruktionstilbehør ASTM A572 ...
-

ASTM A36 C-kanalstål C3×4.1 C6×8.2 amerikansk...